Respiration des boîtiers IP65 : l'humidité entre
Introduction — un problème invisible qui coûte cher
L’humidité est l’un des facteurs de défaillance les plus sous-estimés en électronique industrielle, en instrumentation outdoor, et dans tous les équipements protégés par un boîtier dit “étanche”. Corrosion lente des cartes, oxydation des connecteurs, dérive des capteurs, pannes intermittentes par condensation au démarrage, claquage diélectrique : la liste est longue, et le coût cumulé l’est encore plus — un seul retour SAV en zone difficile peut effacer la marge de plusieurs centaines d’unités vendues.
Or, il existe une croyance répandue, y compris chez des intégrateurs aguerris : “j’ai mis un boîtier IP65, c’est étanche, je suis tranquille”. Cette croyance est fausse, et elle l’est pour une raison physique simple que nous allons démontrer : un boîtier IP65 protège contre l’eau liquide et les poussières, mais il ne protège pas — et ne peut structurellement pas protéger — contre la vapeur d’eau. La vapeur traverse les joints et les passe-câbles par diffusion moléculaire, lentement mais inexorablement, jusqu’à ce que l’intérieur du boîtier se mette en équilibre avec l’humidité ambiante.
Cet article démontre ce phénomène par la mesure, le quantifie par un modèle physique simple (la “constante de temps” du boîtier), montre comment passer d’un test accéléré en chambre climatique aux conditions de terrain, et explique ce qu’un dessiccant autorégénérant comme l’AS-B change à ce problème.
1. IP65 ne signifie pas “étanche à la vapeur”
L’indice de protection IP, défini par la norme IEC 60529, qualifie deux choses : la pénétration des corps solides (premier chiffre) et la pénétration de l’eau sous forme liquide (second chiffre). Un IP65 garantit l’étanchéité aux poussières et à l’eau projetée par jet basse pression. Un IP67 ajoute la résistance à l’immersion temporaire, un IP68 à l’immersion prolongée.
À aucun endroit, la norme ne traite de la vapeur d’eau. Pour une raison simple : la vapeur n’est pas un fluide à proprement parler, c’est un gaz qui se comporte selon les lois de la diffusion. Et tous les matériaux d’étanchéité utilisés dans les boîtiers industriels — élastomères type EPDM, NBR, silicone, joints toriques, mousses cellulaires, presse-étoupes — sont perméables à la vapeur d’eau à des degrés divers. Le polymère, à l’échelle moléculaire, est un milieu poreux pour les molécules H₂O qui le traversent par dissolution-diffusion (loi de Henry et loi de Fick).
Conséquence concrète : tout boîtier IP65 voit sa pression partielle de vapeur intérieure tendre, à terme, vers la pression partielle extérieure. La question n’est jamais “est-ce que mon boîtier va prendre l’humidité”, mais “en combien de temps” et “à quel niveau d’équilibre”.
2. La “respiration” du boîtier : un phénomène quantifiable
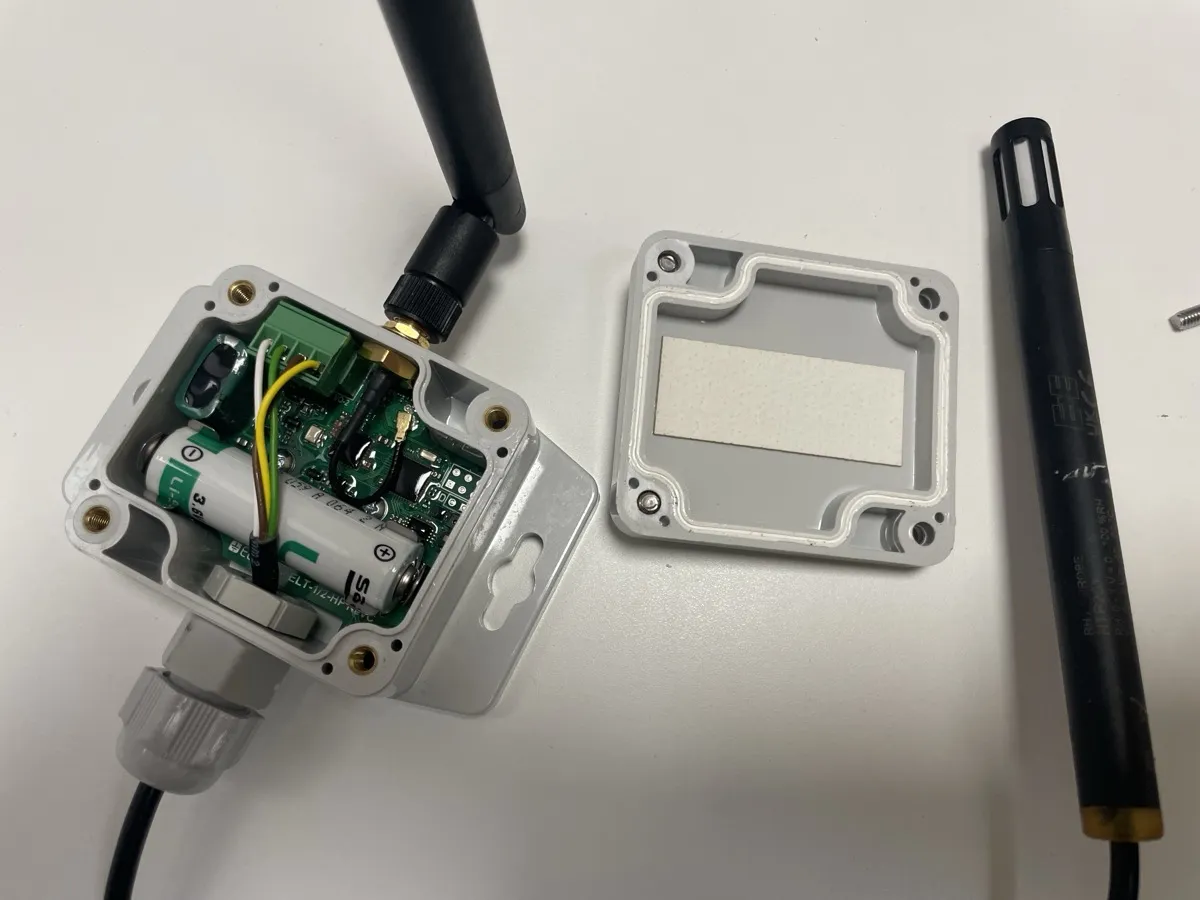
Pour caractériser ce phénomène, on procède à une expérience de référence : on place un capteur de température et d’humidité à l’intérieur du boîtier vide, on installe l’ensemble dans une chambre climatique, et on impose à l’extérieur une condition stable, par exemple 35°C et 100% d’humidité relative — une condition agressive représentative d’un test accéléré tropical. On enregistre alors l’évolution de l’humidité intérieure dans le temps.
Le résultat typique est une courbe en exponentielle d’ordre 1 :
RH_int(t) = RH_ext − (RH_ext − RH_0) · exp(−t/τ)où :
- RH_ext est l’humidité relative imposée à l’extérieur (la consigne chambre, ici 100%)
- RH_0 est l’humidité initiale dans le boîtier au démarrage du test
- τ (tau) est la constante de temps caractéristique du boîtier, exprimée en heures ou en jours
Cette équation est la solution analytique du bilan de masse :
V · dC/dt = K · A · (C_ext − C_int)où V est le volume du boîtier, A la surface de ses parois, K la perméance moyenne aux molécules d’eau, et C les concentrations massiques de vapeur. La constante de temps vaut τ = V / (K·A) — elle ne dépend que de la géométrie et des matériaux du boîtier, pas des conditions externes.
C’est cette équation que Fick a établie en 1855, et qui décrit aujourd’hui la diffusion gazeuse aussi bien dans les membranes biologiques que dans les emballages alimentaires ou les boîtiers électroniques.
3. Lecture pratique de τ : la signature d’étanchéité du boîtier
La constante de temps τ se lit comme la signature d’étanchéité à la vapeur du boîtier : plus τ est grand, plus le boîtier est étanche ; plus τ est petit, plus il respire rapidement. C’est une grandeur intrinsèque au boîtier (matériau, joints, presse-étoupes, géométrie), indépendante des conditions extérieures.
Pour donner des ordres de grandeur observés en pratique :
- un boîtier ABS bas de gamme à joint mousse → τ de quelques heures à 1 jour
- un boîtier polycarbonate IP65 industriel à joint EPDM → τ de quelques jours
- un boîtier aluminium injecté IP67 à joint silicone moulé et presse-étoupes IP68 → τ de plusieurs semaines
- un boîtier soudé hermétiquement métal-verre (aérospatial, médical) → τ de plusieurs années
Règle de lecture rapide : la cible “quasi-équilibre” en pratique correspond à environ 3·τ (95% du chemin parcouru). Au-delà de 5·τ, on considère le système équilibré (>99%). Pour un boîtier dont τ vaut 11,5 jours, l’équilibre opérationnel est donc atteint en un peu plus d’un mois en conditions de chambre, et la saturation pratique en environ deux mois.
Pour les lecteurs qui veulent la précision mathématique : τ est défini comme le temps au bout duquel le système a parcouru exactement 1 − 1/e ≈ 63,2% de l’écart vers l’équilibre. Cette convention est universelle en physique des systèmes du premier ordre (circuits RC, thermique transitoire, cinétique chimique). Le tableau ci-dessous permet de convertir n’importe quelle cible d’humidité en délai effectif :
| Multiple de τ | Fraction de l’équilibre atteinte |
|---|---|
| 0,7·τ | 50% |
| 1·τ | 63,2% |
| 2,3·τ | 90% |
| 3·τ | 95% |
| 4,6·τ | 99% |
Mesurer τ sur ses propres boîtiers est donc un acte d’ingénierie de base, qui devrait précéder tout choix de solution de gestion d’humidité — au même titre qu’on mesure une résistance de contact ou une consommation au repos avant de spécifier un produit.
4. Cas pratique : test à blanc d’un boîtier industriel
À titre d’illustration, voici les résultats d’un test à blanc réalisé sur un boîtier IP65 standard placé en chambre à 35°C / 100% RH consigne, avec capteur intérieur :
- Démarrage : RH intérieure = 49%
- Après 4,6 jours : RH intérieure = 66%
- Ajustement exponentiel : R² = 0,996, τ = 11,5 jours
Le modèle physique permet de projeter la suite :
| Cible RH intérieure | Délai depuis le démarrage |
|---|---|
| 80% | ~10 jours |
| 90% | ~19 jours |
| 95% | ~27 jours |
| 99% | ~53 jours |
Autrement dit, en moins de deux mois, un boîtier IP65 vide laissé en environnement tropical voit son intérieur se saturer en humidité. À ce stade, la condensation devient possible dès la moindre baisse de température nocturne, et les dégâts cumulés sur l’électronique commencent.
5. De la chambre au terrain : ne jamais raisonner en RH seule
Une erreur méthodologique fréquente consiste à transposer directement les chiffres d’un test accéléré aux conditions terrain. Pour des raisons physiques précises, ce raccourci sur-évalue la sévérité réelle.
Le moteur de la diffusion à travers les parois n’est pas l’humidité relative, c’est la densité absolue de vapeur (g d’eau par m³ d’air), ou de manière équivalente la pression partielle de vapeur. Cette grandeur dépend très fortement de la température, via l’équation de Magnus :
P_sat(T) = 6,1078 · exp(17,27·T / (T + 237,3)) en hPaÀ 100% d’humidité relative, l’air contient :
| Température | Densité de vapeur saturée |
|---|---|
| 10°C | 9,4 g/m³ |
| 20°C | 17,3 g/m³ |
| 25°C | 23,1 g/m³ |
| 35°C | 39,5 g/m³ |
| 40°C | 51,2 g/m³ |
| 50°C | 83,0 g/m³ |
Un environnement à 35°C / 100% (test chambre) contient ainsi plus du double d’eau par m³ qu’un environnement à 25°C / 80% (climat côtier français en été), et près du quintuple d’un environnement intérieur tempéré à 22°C / 60%. Le flux d’humidité qui pénètre le boîtier est proportionnel à cette densité absolue : les conditions de terrain sont donc typiquement 3 à 5 fois moins sévères que ce que laisse penser le test accéléré.
C’est exactement la philosophie des tests “85°C/85%” en électronique grand public : on accélère artificiellement le vieillissement pour obtenir en quelques semaines une information équivalente à plusieurs années d’usage normal.
6. Pourquoi les solutions classiques atteignent leurs limites
Face à la respiration des boîtiers, plusieurs approches existent historiquement, chacune avec ses limites :
Sachets de gel de silice. Solution la plus répandue, mais avec une saturation rapide en environnement humide, un risque de relargage en cas de chute de température, et la nécessité de remplacement périodique. La comparaison détaillée gel de silice / SRD est traitée en section 9, car c’est l’objection technique la plus fréquente en bureau d’études.
Évents à membrane, ou bouchons compensateurs de pression. Permettent l’équilibrage de pression sans laisser entrer l’eau liquide, et laissent passer la vapeur par conception. Ils protègent les joints des cycles de pression et ne sont pas conçus pour gérer l’humidité : à terme, l’intérieur s’équilibre avec l’extérieur, et la condensation peut se former quand le boîtier refroidit. Voir le rôle de l’évent à membrane.
Réchauffeurs anti-condensation. Maintiennent le boîtier au-dessus du point de rosée par effet Joule. Efficaces, mais consommateurs d’énergie en permanence (typiquement 5 à 30 W par boîtier), et inadaptés aux applications autonomes ou aux contraintes énergétiques fortes (solaire isolé, IoT sur batterie, équipements mobiles).
Boîtiers étanches sous gaz inerte. Solution ultime mais coûteuse, réservée à l’aérospatial, au médical, ou à l’instrumentation scientifique. Inapplicable en série industrielle standard.
Il manquait une solution passive, durable, compacte et économique pour le segment industriel B2B classique : c’est ce que comble AS-B.
7. AS-B : un sticker passif à très haute capacité utile
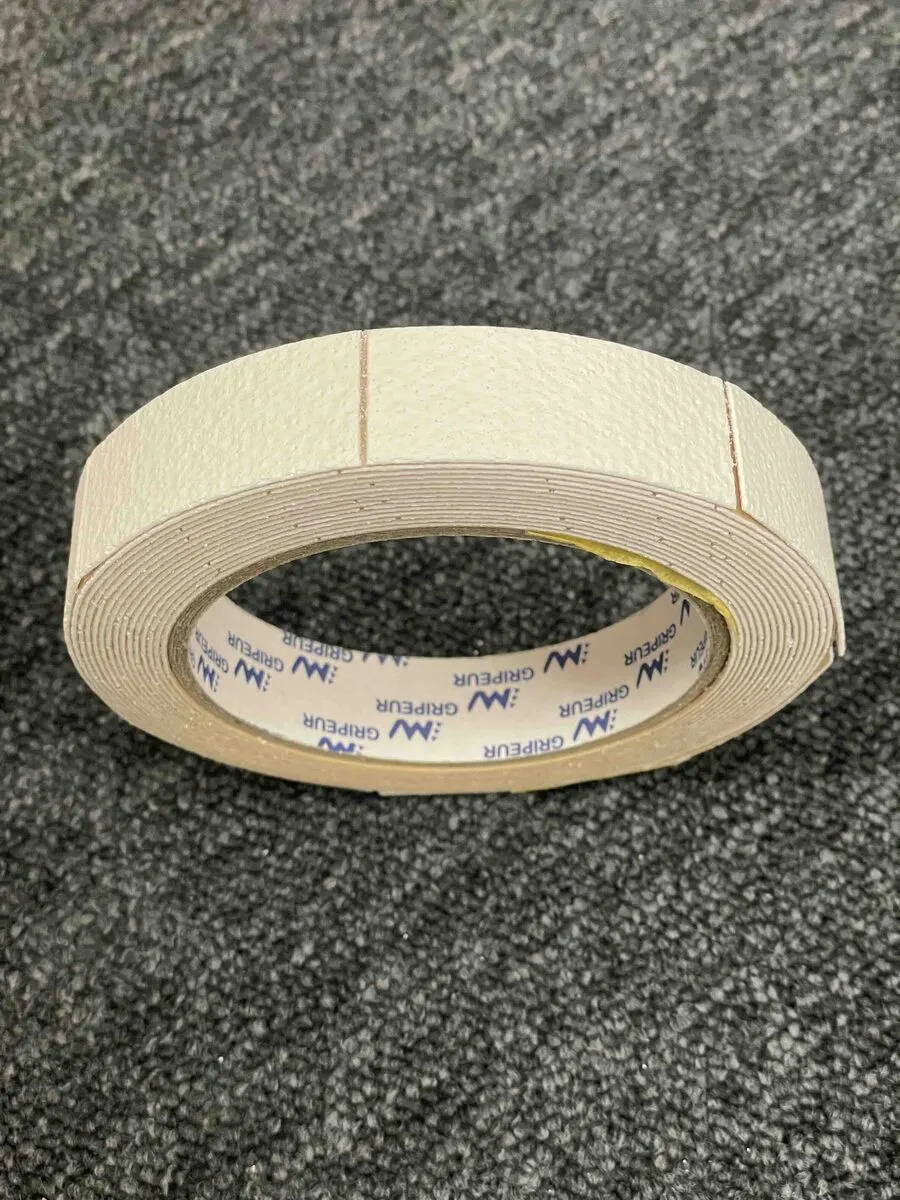
AS-B est un adhésif fonctionnel développé par So Sponge à partir de SRD, un desséchant à régénération spontanée breveté, à base d’oxyde d’aluminium mésoporeux. Le principe est simple : le sticker se colle à l’intérieur du boîtier, sur n’importe quelle surface plane (paroi, fond, capot), et adsorbe la vapeur d’eau qui pénètre par diffusion. Il agit en continu, sans consommation d’énergie, et sans intervention de maintenance sur la durée de vie de l’équipement.
Trois caractéristiques techniques le distinguent :
Capacité utile concentrée sur la zone à risque. Le SRD adsorbe jusqu’à 0,78 gramme d’eau par gramme de matériau actif (isothermes mesurées, contre 0,44 g/g pour le gel de silice), et — comme nous le détaillons en section 9 — l’essentiel de cette capacité est disponible précisément dans la zone d’humidité élevée (> 60% RH) qui précède la condensation. Sur cette zone à risque, le SRD offre environ 6 fois la capacité utile du gel de silice. Un sticker AS-B chargé à environ 200 g de SRD par m² retient ainsi au maximum environ 150 g d’eau par m² de surface installée, soit environ 0,17 g pour un sticker de 10 cm².
Régénération spontanée. Contrairement aux desséchants conventionnels qui doivent être étuvés à 120-200°C pour libérer l’eau adsorbée, le SRD se régénère spontanément lors des phases sèches du cycle ambiant — sans aucun apport thermique, par simple évolution de l’humidité environnante. Le matériau retrouve ainsi sa capacité à chaque cycle, par opposition aux desséchants à liaison forte qui restent saturés une fois leur capacité atteinte.
Format adhésif. Le sticker s’intègre sans modification mécanique du boîtier, sans volume mort, sans fixation supplémentaire. Compatible avec les chaînes de production existantes, il s’applique en quelques secondes lors de l’assemblage final.
8. Combien de stickers pour mon boîtier ?
La règle de départ est d’environ un sticker AS-B de 10 cm² par litre de volume intérieur, et au moins un sticker même dans un très petit boîtier, jusqu’à 10 L. Au-delà de 10 L, le sticker AS-C prend le relais, avec des stickers de 200 cm².
Cette règle s’ajuste selon le boîtier et son environnement : le simulateur tient compte de l’évent ; prévoir de la marge si le boîtier est ouvert souvent pour maintenance, s’il est peu étanche (IP54) ou exposé à des nuits très humides. La constante de temps τ mesurée en section 4 est justement l’outil qui permet d’affiner ce dimensionnement pour un boîtier donné : pour un cas limite, demandez une étude gratuite.
Pour vérifier le résultat sur votre propre boîtier, sans enceinte climatique : notre protocole de test.
9. Pourquoi pas du gel de silice surdimensionné ?
L’objection est légitime et revient systématiquement en bureau d’études : si tout se résume à une masse totale d’eau à capter, alors n’importe quel desséchant suffit pourvu qu’on en mette assez. Avec un gel de silice qui plafonne à 0,44 g/g contre 0,78 g/g pour le SRD, il “suffirait” d’en mettre environ 1,8 fois plus en masse. Mathématiquement, c’est exact. Physiquement, c’est faux pour trois raisons que la fiche technique du fabricant ne fait pas toujours apparaître.
9.1 La forme de l’isotherme : où le matériau capte-t-il l’humidité ?
L’isotherme d’adsorption décrit la quantité d’eau captée en fonction de l’humidité relative ambiante. Sa forme détermine l’utilité réelle du desséchant pour le problème à traiter — pas seulement sa capacité totale.
Le gel de silice présente une isotherme dite de type I : il adsorbe massivement dès les très faibles humidités (capture significative dès 10-20% RH), atteint rapidement un plateau, et ne capte plus grand-chose au-delà. Conséquence : un sachet de silica gel placé dans un boîtier sec se sature immédiatement sur le peu d’humidité résiduelle de l’air emballé en usine. Une fraction importante de sa capacité est consommée bien avant que le problème (RH > 60%) ne se présente. Et une fois le plateau atteint, sa capacité résiduelle pour la zone à risque est faible.
Le SRD présente au contraire une isotherme à marche caractéristique de la condensation capillaire mésoporeuse : il n’adsorbe quasiment rien en-dessous de 60% RH, puis capte massivement entre 60% et 95% RH par condensation capillaire dans les pores. Conséquence : toute sa capacité est disponible précisément dans la zone où le problème se pose — la zone de RH élevée qui précède la condensation et la corrosion.
Sur la zone utile > 60 % HR, c’est-à-dire la zone réellement pertinente pour la protection des équipements, le matériau SRD offre environ six fois la capacité massique du gel de silice. En capacité totale, l’écart est modeste : 0,44 g/g pour le gel de silice contre 0,78 g/g pour le SRD dans nos isothermes mesurées. C’est sur la zone à risque, au-dessus de 60 % HR, que l’écart se creuse jusqu’à un facteur 6.
Note méthodologique. Le facteur ×6 communiqué par So Sponge correspond spécifiquement à la capacité utile au-dessus de 60 % HR — la zone qui précède la condensation et qui détermine la durée de vie effective d’une protection. Sur la capacité totale intégrée de 0 à 100% RH, le ratio brut est plus modeste, de l’ordre de ×1,8 (0,78 contre 0,44 g/g). C’est précisément l’argument central de cette section : la capacité totale n’est pas le bon paramètre de dimensionnement, c’est la capacité utile sur la zone à risque qui compte — et c’est là que le SRD se distingue.
9.2 La régénération spontanée : capacité totale vs capacité cyclique
Le second différenciateur est la réversibilité de l’adsorption — et il faut ici être précis sur ce que cette propriété fait, et ce qu’elle ne fait pas, car le raisonnement intuitif induit en erreur.
Ce que la régénération ne fait pas. Elle ne ralentit pas l’entrée de vapeur dans le boîtier. Le flux qui traverse les joints est gouverné par la loi de Fick et ne dépend que du gradient de pression de vapeur entre l’extérieur et l’intérieur, et de la perméance des matériaux d’étanchéité. Aucun desséchant placé à l’intérieur n’a d’action sur ce flux côté paroi. Mieux (ou pire, selon le point de vue) : un desséchant très efficace qui maintient RH_int très basse maximise le gradient et donc fait entrer la vapeur plus vite, pas l’inverse. Le bon réflexe argumentatif n’est donc jamais de “retarder l’entrée”, c’est d’absorber durablement ce qui entre tout en évitant la saturation prématurée.
Ce que la régénération fait réellement. Elle change la nature du bilan annuel d’eau dans le matériau. Posons les deux flux qui régissent ce bilan sur une période donnée :
Eau accumulée nette = ∫ flux_entrant(t) dt − ∫ flux_désorbé(t) dtPour un gel de silice à T ambiante, le second terme est nul : l’eau est piégée par adsorption forte (libération seulement à 100-300°C en étuve). Toute l’eau qui entre s’accumule jusqu’à saturation. La durée de vie utile est plafonnée par la capacité totale du sachet divisée par le flux entrant moyen — peu importe que les conditions ambiantes fluctuent.
Pour un SRD à isotherme à marche avec hystérèse, le second terme est non nul dans tous les climats à humidité variable. Lorsque la RH ambiante redescend en-dessous du seuil de désorption (typiquement après une phase humide, suite à un cycle jour/nuit, ou au passage d’une saison sèche), le matériau restitue l’eau qu’il retenait à l’air du boîtier, et retrouve sa capacité pour l’épisode humide suivant. Il agit comme un tampon : il capte la vapeur pendant les phases humides et froides, la retient temporairement, et la rend pendant les phases sèches et chaudes.
Conséquence sur le bilan annuel. Dans un climat tempéré européen typique où la RH ambiante oscille fréquemment de part et d’autre des seuils SRD, l’accumulation nette annuelle d’un SRD est très inférieure à celle d’un gel de silice de masse équivalente, voire nulle dans les climats suffisamment variables. C’est pour cette raison qu’on parle de capacité cyclique (ou working capacity) pour le SRD, par opposition à la capacité totale d’un consommable saturable comme le silica.
Cette distinction est fondamentale sur le long terme. Un sachet de gel de silice calibré pour 1 an devra être remplacé à 1 an, peu importe la qualité du climat. Un sticker AS-B n’a pas de date de remplacement : sa capacité utile se reconstitue à chaque cycle sec. Ce que l’on dimensionne, c’est la surface nécessaire pour absorber chaque pic d’humidité, pas un stock d’eau sur plusieurs années. Le comportement sur un site donné peut être vérifié par la mesure décrite en section 9.4.
9.3 La cinétique : capter aussi vite que l’humidité entre
Le troisième différenciateur est la vitesse de captation — un paramètre qui n’apparaît jamais sur les fiches techniques mais qui détermine si la protection est effective ou seulement nominale.
Si le desséchant capte plus lentement que la vapeur n’entre, la RH intérieure monte transitoirement au-dessus du seuil de condensation pendant les épisodes humides (orage, brouillard matinal, nettoyage à l’eau, démarrage à froid). Une fois la condensation amorcée sur les surfaces froides du boîtier, les dégâts sont faits — peu importe que le desséchant finisse par sécher l’air une fois les conditions stabilisées.
La cinétique d’un desséchant dépend de sa structure poreuse et de la surface spécifique accessible à la vapeur. Le gel de silice fonctionne par adsorption monocouche dans des pores étroits, avec une diffusion gazeuse relativement lente vers les sites actifs profonds. Le SRD fonctionne par condensation capillaire dans des mésopores plus larges et plus accessibles, ce qui permet à la vapeur d’atteindre rapidement les sites actifs et à la condensation de s’amorcer dès le seuil de RH atteint.
En conditions d’usage réel, le SRD réagit donc significativement plus vite que le gel de silice aux variations d’humidité ambiante — un avantage critique pour gérer les transitoires (changements brusques de température, humidité saisonnière, ventilation périodique).
9.4 Comment démontrer expérimentalement la différence
Les trois différenciateurs ci-dessus peuvent être mis en évidence par un protocole simple et reproductible, que tout bureau d’études peut répliquer pour valider sur ses propres conditions terrain.
Protocole — test cyclique en chambre climatique.
Deux boîtiers identiques sont équipés chacun d’un capteur RH+T à l’intérieur. L’un reçoit un sticker AS-B, l’autre une masse équivalente de gel de silice en sachet (par exemple, environ 1,8 fois la masse de SRD, pour égaliser la capacité brute). Les deux boîtiers sont placés ensemble dans la chambre, soumis au même cycle ambiant — par exemple :
- 8 heures à 30°C / 85% RH (phase humide)
- 16 heures à 25°C / 40% RH (phase sèche)
- répété sur plusieurs semaines
L’enregistrement des deux RH intérieures révèle alors trois signatures distinctes :
- Pic de RH lors de la première phase humide — plus bas pour le SRD (cinétique rapide) que pour le silica (cinétique lente). Démonstration directe du différenciateur 9.3.
- Dérive de la RH moyenne au fil des cycles — pratiquement nulle pour le SRD (il se régénère pendant les phases sèches), positive et croissante pour le silica (l’accumulation est cumulative). Démonstration directe du différenciateur 9.2.
- Date de “rupture” du silica — moment où la RH moyenne du boîtier silica franchit durablement le seuil de 60%, signe que le matériau est saturé. Le boîtier SRD repousse cette rupture significativement plus loin dans le temps en climat cyclique, l’écart exact étant déterminé par la durée du test et la nature du cycle imposé.
Cette signature double — pic transitoire plus bas et dérive de fond plus faible — est la preuve physique directe de la supériorité du SRD en conditions réelles. Elle est observable sur quelques semaines de test, soit un délai compatible avec un cycle d’évaluation produit en bureau d’études.
9.5 Récapitulatif : quatre paramètres, pas un seul
La comparaison entre desséchants ne se résume donc pas à une masse d’eau totale absorbable. Elle se joue sur quatre paramètres simultanément :
| Paramètre | Gel de silice | SRD So Sponge |
|---|---|---|
| Capacité totale (intégrée sur 0-100% RH) | 0,44 g/g | 0,78 g/g |
| Capacité utile > 60 % HR | Faible (déjà saturé) | Maximale (×6 vs silica) |
| Régénération à T ambiante | Non | Oui (cycles RH) |
| Capacité cyclique annuelle | Plafonnée par capacité totale | Reconstituée à chaque cycle sec |
| Cinétique de captation | Lente (microporeux) | Rapide (mésoporeux) |
| Comportement long terme | Saturable, à remplacer | Régénérant, rien à remplacer |
Surdimensionner un sachet de gel de silice pour égaler la capacité brute d’un sticker AS-B est mathématiquement possible — mais cela ne rattrape ni la mauvaise répartition de la capacité sur l’isotherme, ni l’absence de régénération, ni la cinétique plus lente. Au final, pour une protection effective sur plusieurs années en environnement variable, aucun surdimensionnement de gel de silice ne reproduit le comportement d’un sticker AS-B passif.
C’est cette combinaison de propriétés — et non la seule capacité massique — qui constitue la valeur technique du SRD.
L’autre voie d’entrée : la perméation des parois (MVT / WVTR)
La respiration par les joints n’est pas la seule route. La vapeur d’eau traverse aussi les parois polymères elles-mêmes par sorption-diffusion-désorption — un flux caractérisé par le WVTR du matériau et piloté par l’écart de pression de vapeur entre les deux faces. Pour un boîtier polycarbonate ou ABS, cette perméation ajoute un fond permanent, plus lent, aux cycles de respiration — et soulève une objection légitime : un dessiccant qui garde l’intérieur sec entretient précisément le gradient qui fait entrer la vapeur. Pourquoi c’est vrai pour les dessiccants consommables mais pas pour un tampon à seuil comme le SRD : un dessiccant aggrave-t-il l’entrée d’humidité ?.
Questions fréquentes
Les boîtiers IP65 ont-ils de la condensation ? Oui. Un indice IP65 bloque la poussière et les jets d’eau venant de l’extérieur, mais l’air scellé à l’intérieur contient toujours de la vapeur d’eau. Quand le boîtier refroidit, cette vapeur se condense sur les parois internes — les boîtiers IP65 (comme IP66, IP67) subissent donc couramment de la condensation interne. Voir indice de protection IP.
Pourquoi de la condensation se forme-t-elle dans un boîtier scellé ? L’air piégé contient de l’humidité. Lors d’une chute de température, les parois internes atteignent le point de rosée et la vapeur se transforme en eau liquide sur les composants — alors qu’aucune eau n’est entrée de l’extérieur.
Un indice IP plus élevé évite-t-il la condensation ? Non — il peut l’aggraver. Un boîtier plus hermétique piège l’air humide sans échappatoire, et cette humidité interne n’a d’autre endroit où aller que sur l’électronique. L’indice IP gère l’intrusion externe, pas l’humidité interne.
Comment stopper l’humidité dans un boîtier extérieur ? En captant la vapeur d’eau interne avec un dessiccant. Le sticker AS-B capte l’humidité au-dessus d’environ 60 % HR, la retient pendant les phases froides et la restitue pendant les phases chaudes, à température ambiante et sans entretien : l’air intérieur n’atteint pas son point de rosée.
Un dessiccant augmente-t-il l’entrée d’humidité à travers les parois ? Un dessiccant consommable, oui : agissant en puits permanent, il entretient le gradient d’humidité qui pilote la perméation — la vapeur entre jusqu’à saturation. Un tampon à seuil (SRD, actif au-dessus de ~60 % HR) ne maintient pas le gradient moyen : il écrête les pics et restitue la vapeur aux heures chaudes. La physique complète : perméation MVT et distinction puits/tampon.
Conclusion — repenser la spécification d’humidité
Le marché industriel a longtemps traité l’humidité comme un sujet secondaire, géré par des sachets de gel de silice à remplacer périodiquement, ou par la croyance erronée qu’un IP65 suffit. La physique de la diffusion moléculaire impose une autre lecture : tout boîtier respire, le seul levier est la capacité d’adsorption installée à l’intérieur, et cette capacité doit être dimensionnée en partant des conditions terrain réelles, pas de la spécification chambre.
AS-B propose une solution conçue pour cette réalité, qui se distingue du gel de silice non par sa seule capacité massique, mais par trois propriétés combinées : une isotherme à marche qui concentre la capacité utile dans la zone à risque (> 60% RH), une régénération spontanée à température ambiante qui lui rend sa capacité à chaque cycle, et une cinétique rapide qui gère les transitoires d’humidité avant qu’ils ne provoquent de la condensation. Le tout dans un format adhésif intégrable sans modification mécanique du boîtier.
Le dimensionnement part d’environ 10 cm² par litre, s’affine avec la constante de temps du boîtier, et ne demande ni énergie ni maintenance.
Pour caractériser τ sur vos propres boîtiers, simuler une projection terrain, ou recevoir un dimensionnement personnalisé en fonction de votre cas d’usage : contactez l’équipe So Sponge.
Cet article est publié par So Sponge, deeptech française basée à Lyon, spécialisée dans les solutions passives de gestion de l’humidité à base de matériaux mésoporeux brevetés. La technologie SRD est licenciée depuis Pulsalys, SATT de Lyon Saint-Étienne, à partir de travaux de recherche menés à l’Université Claude Bernard Lyon 1 et à l’IFP Energies Nouvelles.
Vous avez un besoin similaire ?
Découvrez notre solution adaptée à cette problématique.
Commander le sticker AS-B